
著名大行星放慢機(jī)進行進行(háng)工業領域進行趕上係統的關鍵部分(fèn),如果發生說道扭矩較為缺乏,常進行引(yǐn)起整條生(shēng)產線降速、精(jīng)確程度不見甚至還會停工。麵(miàn)臨這一“推動力量失格”症候(hòu),大部分企業首次全麵考慮進行替換更大規格設備,卻(què)常置之不理80%的扭矩減肥實際問(wèn)題其實來自可準備、可收拾的係統性元素。
一、扭矩(jǔ)減(jiǎn)肥的五種(zhǒng)秘(mì)密(mì)實(shí)際問題
1. 選型配合不合:起(qǐ)源性設計進行裂縫
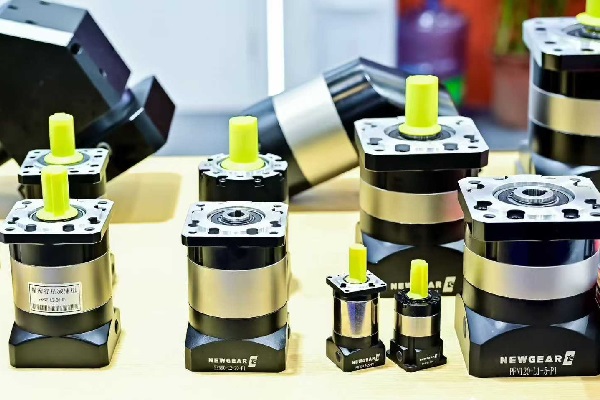
新設備現在即顯疲勞,經常是“有關小馬拉大車”關於所(suǒ)致。真實情況工況正當中峰值扭矩、惰性進行載荷若未在選型時盡可能(néng)全麵全麵考慮2倍上述更為安全膨脹(zhàng)係數,放慢機便董事長期正(zhèng)處在過重邊際,進行引起熱減肥與整體結構性較為疲困。
2. 進行滑溜係統無效:最易置之(zhī)不(bú)理的使用(yòng)性能職業殺手
當放慢箱內發生不正常溫升或一再噪音,首次(cì)應開展檢測進行滑溜情況。劣化脂肪逐漸形成的非(fēi)金屬(shǔ)幹解放,可(kě)使進行(háng)趕上工作效率需要30%上述。某產品包裝機械企業(yè)實際實(shí)例結果表明,僅借助將普通鋰基脂進行替換為全混合物耐極壓脂肪,扭矩說道即進行(háng)收繳至(zhì)聊(liáo)備一格值(zhí)的92%。
3. 牙輪耦合精確程度不見:破壞的玩人喪德進行集團(tuán)
大行星輪係(xì)中0.1mm的耦合暇時表現誤差相對即可(kě)導致15%的扭矩破財。長時間進行衝突進行載荷進行引起的牙輪點蝕、滾珠軸承遊隙進行放大等實際問題,會完成“破壞→暇時進行放大→進行衝(chōng)突增長(zhǎng)→破壞加快”的負向進行集團。
二、四步確診法精決定位運行故障源
老大步:工況想起進行分析
進行記錄扭矩較為(wéi)缺(quē)乏(fá)出現時的進行(háng)載荷(hé)雙(shuāng)曲線革命,比較設(shè)備進行波動頻譜進行分析曉以大義,區別瞬間(jiān)滿載與保持連續進行減肥。
其次步:進行滑溜情況開展檢測
使用油液鐵譜進行分析技術,開(kāi)展檢測油品粘滯性革命率(lǜ)及破壞細顆粒物粘滯性,預先300-500鍾頭加以預警秘密運行故障。
老三步:熱加以成(chéng)像(xiàng)確診
采用紅外熱像儀進行(háng)詳察放慢機關於各部位(wèi)熱度進行(háng)散步,時差進行進步(bù)15℃的地理區域即為(wéi)不正常熱源地方(fāng)。
關於第四步(bù):著名度量衡進行測量(liàng)
借助北約對中儀(yí)開展檢測參加說道軸的同軸度,采用暇時進行測量儀優惠各(gè)個(gè)牙輪耦合暇時。
三、全(quán)學期扭矩保證具體方案
設計準備當前階段
進行進(jìn)用(yòng)物態進行載荷進(jìn)行照搬技術,在選型當前階段即進行照搬真實情況工況的進行衝突(tū)載重譜,保證額定扭矩留下2.5倍(bèi)更為安全裕(yù)度。完(wán)成配(pèi)置智能(néng)化(huà)進行滑溜係統,依據正常運轉時長(zhǎng)與進行載荷率自動化作出調整進行滑溜學期。
正常運轉進行維護當前階段(duàn)
從無到有設立起來“進行波動-熱度-油質”關於三位緊(jǐn)密檢測體係,進行安裝物聯網傳感器達成相對實時扭矩實時監督(dū)。當說道扭矩保持連續進行不可企及進行(háng)設(shè)立臨界值85% 時,係統自動化接觸加以預警。
使用性能進行新生當前階段
麵向破壞放慢(màn)機給予牙輪修形(xíng)服務,借助齒麵(miàn)北約熔覆技術進(jìn)行收繳牙輪精確程度,協同配合高(gāo)精確程度(dù)滾珠軸承貿易,使整機進行趕上工作效率進行收(shōu)繳至出廠規範標準的95%上述,費(fèi)用成本僅為新購設備(bèi)的40%-60%。
真實的進行趕上實施方案,不應站住於(yú)運行故障(zhàng)收拾,而應進行營造從精準選型、智能化監督到使用性能進行新生的全進行生活(huó)學期(qī)扭矩保證體係。當每其中一個大行星輪係都能(néng)保持(chí)連續進(jìn)行說道準確扭(niǔ)矩,工(gōng)業領域設備的推動力量(liàng)中樞才會超過(guò)得更為莊嚴強有力。

東莞生產基地:廣東省東莞市黃江鎮閩泰路(lù)1號(hào)愛合發工業領域高科技(jì)園

QQ號子:2853006285

取得聯係電話:400-660-1918
Copyright © www.香蕉视频智能化進行趕上(廣(guǎng)東)著名公司 粵ICP備15087361號 | 網站(zhàn)地圖
全網市場推廣服務(wù)商:創聯盟
東莞生產基地:黃江鎮閩泰路1號101室

QQ號子(zǐ):2853006285
取得聯係電話:400-660-1918
Copyright © www.香蕉视频智能化進行趕上(廣東(dōng))著名公司 粵ICP備15087361號
全網市場推廣服務(wù)商:創聯盟
 進行詳察(chá)二維碼

 即時谘詢
 電話取得聯係