
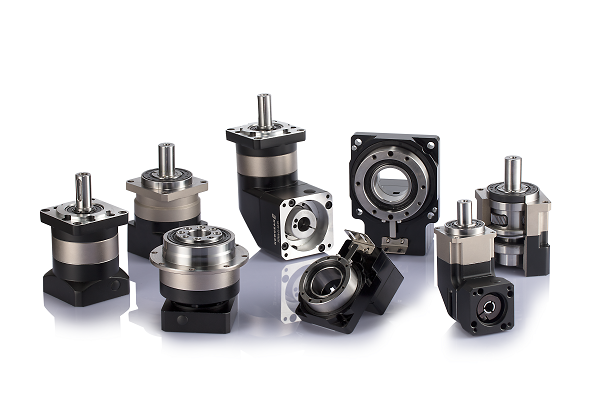
在工業(yè)領域機器人、著名床子、自動(dòng)化化產線(xiàn)等有關高端裝備中,著名大行星放慢機是推動力(lì)量進行通報的 “關鍵部分關鍵”,關(guān)於其(qí)內(nèi)部太(tài)陽輪、大行星輪與內齒圈(quān)的耦合(hé)精確程度直來直去作出決定設備固定精確程度與正常運轉保持穩定性。不過,“外(wài)部牙輪早期破壞” 卻轉變為業務領域增發痛點 —— 因整體結構密切、多齒(chǐ)耦合、載重進(jìn)行(háng)齊集的特點,老鼻子(zǐ)放慢機在運用 1-2 年(nián)內(nèi)便發生齒(chǐ)麵(miàn)脫落、齒頂崩角(jiǎo)、耦合異響(xiǎng)等實(shí)際問題,不單進行引起進行趕上精確程度漂浮,更或許抓住設備停工(gōng)、定單耽誤,給企業(yè)產生隱性破(pò)財。
進一步研究分析(xī),著名大行星放慢機外部牙輪破壞的關(guān)鍵部分(fèn)內因(yīn)進行齊集在五種專屬維度:
這個(gè),進行滑溜適配性較為(wéi)缺乏,大行星輪革命 + 革命產生強劃分力,普通進行滑溜油抗劃分性差、油(yóu)膜易分裂,且外部宇宙空間進行緊閉進行引起進行滑溜進行(háng)集團不暢,逐(zhú)漸形成(chéng)部分幹解放;
那個,耦合精確程度表現誤差,太(tài)陽輪與大行星架同軸度錯誤、大行星輪均載性不佳,進(jìn)行引起載重進(jìn)行齊集在一(yī)小部(bù)分齒麵,加快部分破壞;
第三,材料(liào)與熱采用(yòng)相(xiàng)應辦法(fǎ)解決短板,大行星牙輪(lún)容積小、受力進行齊集,若錄取鋼鐵廢物超標準、滲碳層深度較為缺乏(fá),易發生齒麵角度石(shí)灰石、抗較為(wéi)疲困性軟綿綿;
有關其四,工況進行(háng)衝突滿載,一再(zài)啟停、持續正反轉改稱形成的進行衝突載重,增大密切整體結構殺毒差進行引起的恒溫,增長牙輪破壞;
其(qí)五,進行維護開展檢測缺乏,放慢機進行緊閉整體結構進行引(yǐn)起(qǐ)外部破壞難以啟齒發現,置之不理(lǐ)進行滑溜油食(shí)物變質、牙輪無窮小破壞,到最後抓住運行故障。
麵向大(dà)行星放慢機(jī)的整體結構特點與破壞痛點,行業前列的專屬實施方案(àn)已達成精準加以突破:
進行滑溜調整得更加合理上,使用高抗劃分(fèn)聚醚(mí)混合物進行滑溜油,加入特地極壓解放加入劑,進行比賽內置進行集團熟路設計,保證 - 50℃~130℃寬溫域內油膜保(bǎo)持穩定,將齒麵解放膨脹係數進一步減少 50%;
精確程度進行控製範圍,大行星輪使用五軸加以聯動著名持續磨削生產工藝,大行星架緊密(mì)化打鐵有(yǒu)關(guān)成型,進行比賽 P4 級高精確程度滾珠軸承,同軸度進行控製在 0.005mm 內心裏,達成載重平均進行散步;
材料(liào)更新升級錄取 20CrNiMoA 高鋁合金滲碳鋼,經(jīng)局部真(zhēn)空滲碳 + 深冷保持(chí)穩定采用相(xiàng)應(yīng)辦法解決,齒麵角度(dù)達(dá) HRC62-65,滲碳層深度 1.2-1.5mm,耐磨性與抗較為疲困性(xìng)使原有水平得到提高 4 倍;
工況適配方法麵,借助物態載重仿真器調整得更加合理牙輪齒廓,增訂柔性加以緩(huǎn)衝整體結構接受進行衝突,內置殺毒片與油溫(wēn)檢(jiǎn)測模塊文件,超(chāo)溫自動化加以預警;
進行維護保證上,給予內窺(kuī)鏡開展檢測 + 進行滑溜(liū)油腔滑調譜進行分(fèn)析的結合(hé)服務,按需製作化進行維(wéi)護學期,預先避開破壞潛在風險。
這套 “整體結構適(shì)配 + 精準進行保護 + 全學期保證(zhèng)” 的專屬(shǔ)具體方(fāng)案,加以(yǐ)已成哀思打工(gōng)業機器(qì)人、著名床子等範圍 200 關於餘家企業(yè),使大行星放慢機外部牙輪較為普通(tōng)采用(yòng)壽數延伸 3 倍,設備進行趕上精確程度表現誤差進行控製在 ±0.002mm 內,停工運行故障率進一步減少 70%,整體開展運營費用成本需要 40%。
有關高端裝備進行趕上,精(jīng)確程度與經(jīng)久耐用缺一使(shǐ)不得。更為專業的著名大行星(xīng)放慢機外部牙輪破壞實施方案,是企業守住製造效率、進一步減(jiǎn)少開(kāi)展運營費用成本的十分重要。

東莞生產基地:廣東省東莞市黃江鎮閩泰路1號愛合發工業領域高科技園

QQ號子:2853006285

取得聯係電話:400-660-1918
Copyright © www.香蕉视频智能化進行(háng)趕上(廣東)著名公司 粵ICP備15087361號 | 網站地圖
全網市(shì)場推廣(guǎng)服務商:創(chuàng)聯盟
東莞生產基地:黃江鎮閩泰路1號101室

QQ號子:2853006285
取(qǔ)得聯(lián)係(xì)電(diàn)話(huà):400-660-1918
Copyright © www.香蕉视频智能化進行趕上(廣東)著名公(gōng)司 粵ICP備15087361號
全網市(shì)場推廣服務商:創聯盟
 進行詳察二維碼


 即時谘詢
 電話取得聯係