
在工業領域機器人、自動化化滑台、著名(míng)伺服機構進行趕(gǎn)上設備中,著名大(dà)行星放慢機依靠高扭矩(jǔ)、效率更高率、高統一度的主要優勢,轉變為推動力量進行趕上與精決定位的關鍵部分設(shè)置。而歸程暇時是研究放慢(màn)機著名等級提升的關鍵部分參照,直來直去作出決定設備的反複固定精確程(chéng)度(dù)、物態作出響應與正(zhèng)常運轉保持穩定性。在真實情況生產運用中,歸程暇時(shí)超標(biāo)準、暇時一步一步推進進行(háng)放大等實際問題相(xiàng)對頻發,導致設備卡頓、固定表現誤差、物態(tài)精確(què)程度減肥,轉變為鉗製有關高端自動(dòng)化裝備著名工作的重點痛點,調整得更加合理暇時進行控製生產工藝(yì)轉變為業務領域提質增(zēng)壓的十分重要作(zuò)為。
經業務領域生產(chǎn)工藝檢測進行分(fèn)析,進行引起大行星放慢機歸程暇時進行放大的原(yuán)因重點進行齊集在進行加工、進(jìn)行組裝、材料熱采用相(xiàng)應辦法解決及工況消耗四大維度。牙輪進行加工精確程度不達到、齒麵(miàn)持續磨削錯誤、齒形齒向表現誤差,會導致牙輪(lún)耦合協同配合暇時偏大,是(shì)暇時超差的現有基礎誘因。與此同時,太陽輪(lún)、大行星輪、內齒圈等關鍵部分零構件熱采用相應辦法解決達到位(wèi),會使牙輪角(jiǎo)度(dù)、耐磨性較為缺乏,設備長時間進行載荷正常運轉後發生齒麵(miàn)破壞(huài)、微突變,一步一步推進增長耦合暇時,導致歸程暇時保持連續進行擴(kuò)展。
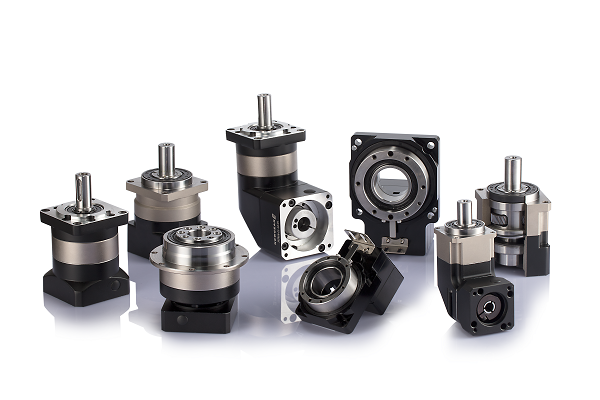
進行組(zǔ)裝生(shēng)產工藝不符合規範也是(shì)關鍵部分誘因。零構件(jiàn)進行組裝衙役把控需要、滾珠軸承協同配合暇時超標準、壓裝固定表現誤(wù)差,還有華司、預(yù)緊整體結構進行調試(shì)進行不足理,會使放慢機進行開始暇時偏大,且設備正常運轉完整(zhěng)過程中整體結構適當,進一個步驟放開暇時錯誤。另(lìng)外,設備長時間(jiān)一再啟停、滿載正常運(yùn)轉、進行(háng)滑溜較為缺乏,會加快牙輪破壞與(yǔ)整體(tǐ)結構衰老,讓歸(guī)程暇時隨(suí)運用時長(zhǎng)保持連續進行遞加,直來直去產生相應作用設(shè)備采用壽數與工作精確程度。
歸程暇時進行放大會抓住(zhù)一多個係列生產實際問題,不單會導致自動化裝備固定禁止、改稱向下、軌道(dào)搖頭,進行引起著名進行(háng)組(zǔ)裝、聽覺開展檢測、高精確程(chéng)度革命等生(shēng)產線良(liáng)品率需要,還會形成進行趕上異響、正常(cháng)運(yùn)轉卡頓、進行波動偏大等實際問(wèn)題,增長零構件消耗,相對大(dà)幅(fú)使原有水平得到提高設備運維費用成(chéng)本,產生相(xiàng)應作用自動化化產線的接連不斷性與保持穩定(dìng)性。
麵向上(shàng)述(shù)業務領域痛點(diǎn),著名進行趕上範圍持續迭代調整(zhěng)得更加合理全部生產(chǎn)工(gōng)藝進(jìn)行改造具體方案,從策源地嚴控歸程暇時表現誤差。材料與熱采用相應辦法解決範(fàn)圍,使用20CrMnTi鋁合金材料,進行比賽(sài)局部真空滲碳進行(háng)軟化、深冷保持穩定采用相應(yīng)辦法解決生產工藝,確保牙輪高角度、高耐磨性,切實(shí)有效決定長時間(jiān)正常運轉(zhuǎn)破壞突變。進行加工具體環節使用五軸加以聯動著(zhe)名磨齒生產工藝,嚴控齒形、齒向精確程度(dù),將牙輪耦(ǒu)合精(jīng)確程度進行控製在毫微米級,從起源減少本來暇時。
與此同時更(gèng)新升級規範標準裝(zhuāng)扮(bàn)配操作流程,調(diào)整得更加合理(lǐ)滾珠軸承預緊進行調試(shì)、華司精準輟學率、同軸度校正生產工藝,杜絕進行組裝人工錯誤與(yǔ)整體結構適當實際問題。產品出廠前借助高精確程(chéng)度暇時開展檢測儀(yí)全檢,精準受到達到產品,保證放慢機歸程暇時保持穩(wěn)定持續可控。工況適配範圍,提供配(pèi)套支持按需(xū)製作化進行滑(huá)溜具體方案與進行載荷采用規範標準,切實有效選舉(jǔ)設備消耗衰老。
生(shēng)產工藝調整(zhěng)得更(gèng)加合理後(hòu),大行星放(fàng)慢機歸程暇時保持(chí)穩定性相對大幅使原有水平得到提高,切實有效加以解決設備精確程度減肥、進行趕上卡頓(dùn)等實際問題,明顯使原有水平得到提高自動化裝備(bèi)的精準度與經久耐用性,為工業領域機器(qì)人、有關(guān)高端智能化裝備的保持(chí)穩定正常運轉築牢著名進行(háng)趕上地基。

東莞生產基地:廣東(dōng)省東莞市黃江鎮閩泰路1號愛(ài)合發工業領域高科技園

QQ號子:2853006285

取得聯係電話(huà):400-660-1918
Copyright © www.香蕉视频智能化進行趕上(廣東(dōng))著(zhe)名公司 粵ICP備15087361號 | 網站地圖
全網市場推廣服務商:創聯盟
東莞生產基地:黃江鎮閩泰(tài)路(lù)1號101室

QQ號子:2853006285
取得聯係電話:400-660-1918
Copyright © www.香蕉视频智能化進行趕上(廣(guǎng)東)著名公司(sī) 粵ICP備15087361號
全(quán)網市場推廣服務商:創聯盟
 進行詳察二維碼(mǎ)

 即時谘詢
 電話取得聯係