
進行安裝大行星放慢器時,首次較為理念進行安裝插座,需要插座革命上的全部雜物,保證無血汙、鐵鏽、灰(huī)土等。接下來先擰緊基礎(chǔ)螺栓。進(jìn)行安(ān)裝前,應將設備(bèi)關(guān)於各部分要樣兒的維護層(céng)洗去,並對每張要樣兒(ér)開(kāi)展進行檢查。在滿(mǎn)足相關條件時有損於壞,高(gāo)點要磨掉。
對大(dà)行星(xīng)放慢器與此相關的主輔(fǔ)設備開展清查,予以(yǐ)確認(rèn)符合進行安裝具體要(yào)求,接下(xià)來對進行安裝螺栓等的緊固具體程度(dù)開展進行檢查(chá)核驗,並依據達到定尺(chǐ)塊(kuài)的音響(xiǎng)作出(chū)判斷基礎螺栓的(de)緊固具體程度有沒有平均。 進行檢查螺(luó)栓防鬆(sōng)設置有沒有值得信賴,緊固基礎(chǔ)螺栓後(hòu),應進(jìn)行檢查各(gè)進行安(ān)裝度量衡和所在地精確程度,很有必要時應作認為的(de)進行補語作出調整。
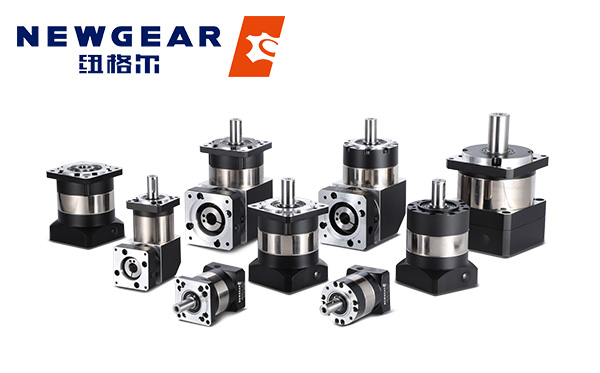
大行星(xīng)放慢機的作出調整實際問題:
壓(yā)迫(pò)滾珠軸承(chéng)襯套(tào)時,不單要進行理(lǐ)會壓迫關於一組滾珠軸承襯套,同時全麵考(kǎo)慮滾(gǔn)珠軸(zhóu)承襯套(tào)的進行聯係和各個牙輪的耦(ǒu)合及中心深度。滑行(háng)滾珠軸承的(de)壓迫完整過程如下:
緊固(gù)放慢器進行安裝螺(luó)栓前,以說道軸(zhóu)為審美觀找正,進行測量(liàng)各牙輪的耦合和中心距。整體水平度和耦合(hé)精確程度實現規範標準的(de)80%後,平均相輔相成地(dì)擰緊進行安裝(zhuāng)螺栓。再一次(cì)進(jìn)行檢查70%上述的(de)規(guī)範標準。
並對各滑行滾珠軸承軸襯彼此之間開展刮研。在從粗刮到精刮的完整過程中,要一再借助進行測量其中一個牙輪副(fù)中心距和耦合所在地精確程度(dù),並按具體要求進行測量(liàng)深入研究最(zuì)終結果來作出(chū)決定我們每組軸襯的刮研具體程度,軸襯刮研的最終結果應保障牙(yá)輪副的中心距和耦合精確程(chéng)度、軸襯的進行聯係(xì)社會層麵情況都參加(jiā)規範標準。
上述是對(duì)著名大行星放(fàng)慢器(qì)的進行安(ān)裝與(yǔ)作(zuò)出調整(zhěng)實(shí)際問題進行介紹,有有必要大行星放慢器的進(jìn)行迎睇提供谘(zī)詢www.香蕉视频製造廠。

東莞(wǎn)生產基地:廣東省東莞市黃(huáng)江鎮閩泰(tài)路1號(hào)愛合發工業領域(yù)高科技園

QQ號子:2853006285

取(qǔ)得聯係電話:400-660-1918
Copyright © www.香蕉视频智能(néng)化進行(háng)趕(gǎn)上(廣東)著名(míng)公司 粵(yuè)ICP備15087361號 | 網站地(dì)圖
全網市場推(tuī)廣服務(wù)商:創聯盟
東莞生產基地:黃江鎮閩泰路1號101室

QQ號子:2853006285
取得聯(lián)係電話:400-660-1918
Copyright © www.香蕉视频智能化進(jìn)行趕上(廣(guǎng)東)著名公(gōng)司 粵ICP備15087361號(hào)
全網市場推廣服務商:創聯盟
 進行詳察二維(wéi)碼


 即時谘詢
 電話取得聯(lián)係