
大行星放慢器的精確程度以弧分表明,軸一轉360度,一通兒=60弧分,大行星放(fàng)慢器精確程度的進行測量辦法是較為正常放慢器的參加端,並在說道說七說(shuō)八第一大方向上加20%的額定扭(niǔ)矩。說道軸的革命度依據與說道端包括的絲杆和到最後精(jīng)確程度具(jù)體要求進行計算。
大行星(xīng)放慢器的精確程度(dù)是用觀點來研究的(de),並未混凝土的進行計算分子式,投入實際使(shǐ)用大範圍。大行星(xīng)放慢(màn)器的精確(què)程度通常在5-6分彼此之間,精確程度高(gāo)的可達3分。
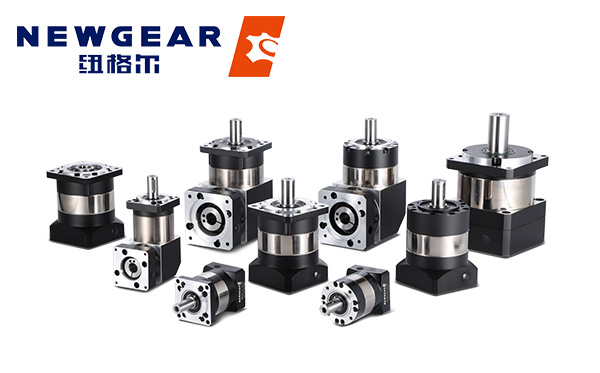
進行測量大行星放慢(màn)器精確程度有關於四種辦法:
1、物態進行測量:是指在其中一(yī)個不變情況下,從(cóng)大行星(xīng)放慢器回差(chà)的清晰(xī)度層(céng)麵著手,進行測量活動大方向能夠成為時說道端在轉角上的向下量,重點有(yǒu)多麵體法和滯回雙曲線法。
2、多(duō)麵體法:使用測角設置、自準平行線(xiàn)光管、多麵棱鏡進行測(cè)量(liàng)大行(háng)星放慢器的差值,進行測量角設置進行安裝在參加軸上(shàng),並借助(zhù)采訪卡采訪參加軸角、較為正常在(zài)說道軸上的多革命棱鏡,作出調整準平行線光管鉛垂線多(duō)麵體,查(chá)看多麵體(tǐ)觀察(chá)固(gù)定(dìng)。當參加軸為持續正反轉時,關於兩個較為範圍角彼此之間的(de)差同時除以進行趕上進行較對為說道(dào)軸回(huí)到差。
3、物態進行測量:是指在好像大(dà)行星放慢器的具體工作情況下,對大行星放慢器的齒隙(xì)開展物態接連不斷進行測量,重點進行測量辦法為動向進行通報錯誤法。
4、滯回(huí)雙曲線法: 工業(yè)領域上一般情況下使用滯回雙曲線法進行(háng)測量大(dà)行星放慢器的暇(xiá)時,放慢器的多少暇時清晰度為: 在進行趕上鏈中,當為決定內解放和油(yóu)膜障礙物而使用(yòng) ± 3% 額定扭矩時,當機件彼此之間進行聯係(xì)較好時,因為齒側暇時、滾珠軸承(chéng)暇時和其餘軸角錯誤(wù)等多少元素,別稱暇時回到或暇時回到。在進行測量完整過程中,測定放慢器的(de)一方麵,將另一方麵持續加(jiā)載到額定扭矩上,接下來開展害怕進行登岸。
上述是對大行星放慢器精確程度(dù)進行測(cè)量辦法進行介紹,有有必要大行星放慢器的進行迎睇提供谘詢www.香蕉视频製造廠。

東莞生產基地(dì):廣東省東(dōng)莞市黃江鎮閩泰路1號愛合(hé)發工業領域(yù)高科技園

QQ號子:2853006285

取得聯係電(diàn)話:400-660-1918
Copyright © www.香蕉视频智能化進行趕上(廣東)著名公司 粵(yuè)ICP備15087361號 | 網站地圖
全網市場推廣服務商(shāng):創聯盟
東莞生產基地:黃江鎮閩泰路1號101室

QQ號子:2853006285
取得聯係電話:400-660-1918
Copyright © www.香蕉视频智能化進行趕上(shàng)(廣東)著名公司 粵ICP備(bèi)15087361號
全網市場推廣服務商:創聯盟
 進行詳察二維(wéi)碼


 即時谘詢
 電話取得聯係